 English
 Deutsch
 Español
 Français
 Italiano
 Nederlands
 Dansk
 Svenska
 Norsk
 Czech
 Polski
 Português
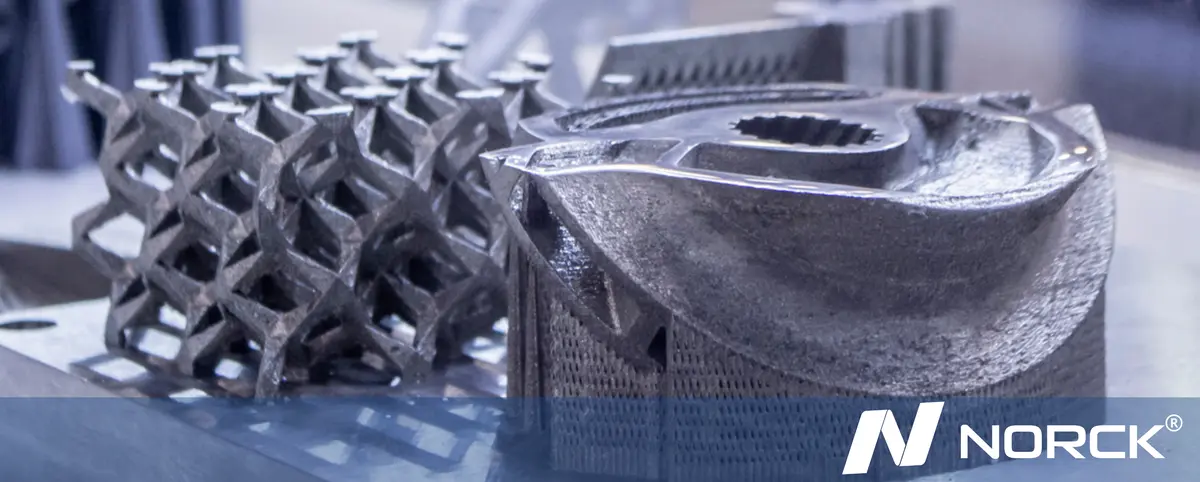
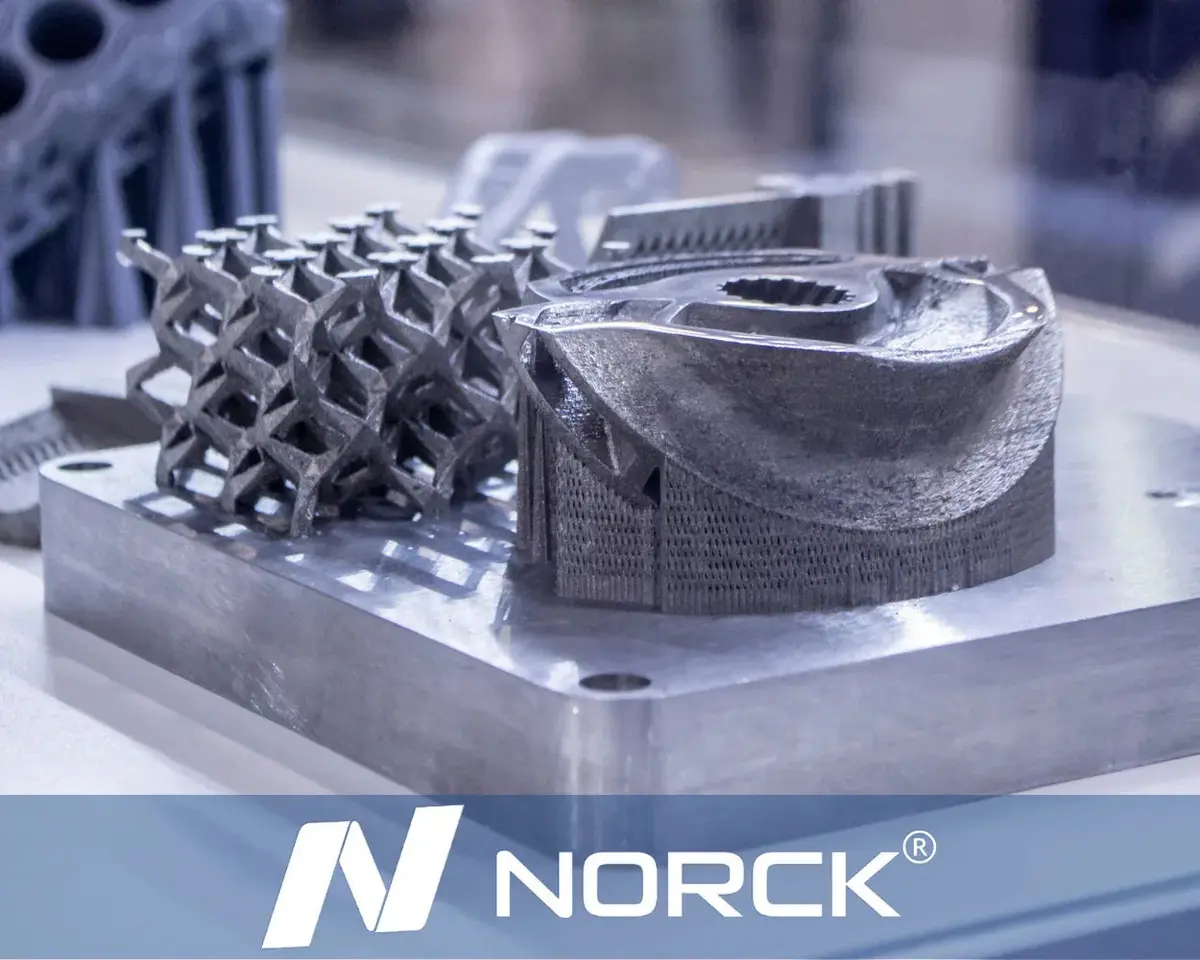
Impresión 3D en metal en 2025: DMLS frente a binder jetting
La fabricación metálica ha cambiado. En 2025, la impresión 3D en metal ya no es un lejano experimento futurista, sino que se ha consolidado como uno de los pilares de la producción industrial. Sin embargo, con esta madurez, la pregunta que hoy todo el mundo se hace y que cualquier empresa o ingeniero quiere plantear es: ¿qué servicio de impresión 3D en metal es el mejor para mi proyecto?
Dos pesos pesados se disputan el terreno: el sinterizado directo de metal por láser (DMLS) y el binder jetting de metal (BJT). Ambos fabrican piezas metálicas complejas, pero funcionan con principios completamente distintos, y elegir el equivocado puede generar costes innecesarios o fallos bajo carga.
En Norck guiamos a diario a nuestros clientes en este tipo de encrucijadas técnicas. Esta guía aclara las diferencias entre el DMLS y el binder jetting para que pueda tomar una decisión informada para su ciclo de producción de 2025.
A continuación, comparamos el binder jetting de metal y el DMLS punto por punto, empezando por la resistencia y la integridad del material.
Las tecnologías en detalle
¿Qué es el DMLS?
Considerado «el referente de las piezas metálicas de alto rendimiento», el sinterizado directo de metal por láser (DMLS) es una tecnología que utiliza un potente láser de fibra para fundir y unir con precisión capas de polvo metálico. Como requiere la fusión completa del metal, las piezas fabricadas por DMLS son muy densas, en ocasiones incluso más que las de metal fundido o forjado.
¿Qué es el binder jetting?
El binder jetting puede describirse como un servicio de impresión 3D en metal de «alta velocidad». No utiliza un láser, sino un cabezal de impresión que aplica un agente aglutinante líquido sobre una capa de polvo metálico y, en la práctica, la «pega». Una vez terminada la impresión, la pieza queda en estado «verde», es decir, es frágil y solo puede introducirse en un horno para su sinterizado.
1. Resistencia e integridad del material
En cuanto a rendimiento mecánico, el DMLS lleva ventaja. Como el láser crea una unión metalúrgica completa durante la impresión, las piezas tienen una densidad cercana al 100 % y son isótropas.
-
DMLS: ideal para piezas funcionales «de uso final» en los sectores aeroespacial, médico y de automoción.
-
Binder jetting: aunque el proceso de sinterizado da como resultado un componente sólidamente unido, casi siempre se produce cierto grado de porosidad, de modo que solo se alcanza una densidad del 95 % al 98 %. Esto sigue sin ser suficiente para otros usos, como una turbina de motor a reacción o un soporte aeroespacial.
2. Velocidad y escalabilidad
Aquí es donde brilla el binder jetting. En 2025, el binder jetting es la opción preferida de las empresas que pasan del «prototipado» a la «producción en serie».
-
DMLS: el láser tiene que trazar literalmente cada detalle de cada pieza. Esto significa que, si tiene una bandeja llena de componentes, el tiempo de fabricación aumenta de forma lineal. Por eso el DMLS es más adecuado para lotes pequeños de piezas muy complejas.
-
Binder jetting: el cabezal de impresión recorre toda la plataforma en una sola pasada y aplica aglutinante a docenas de piezas a la vez. Puede imprimir un volumen de fabricación completo en una fracción del tiempo que necesita el DMLS. Si necesita 500 soportes metálicos para la semana que viene, el binder jetting será probablemente su opción más eficiente.
3. Precisión y acabado superficial
Si su diseño tiene canales internos diminutos (como la refrigeración conformada en moldes) o requiere una precisión dimensional extrema, el DMLS es el ganador.
-
DMLS: el láser es extraordinariamente fino, lo que permite tolerancias «estrechas» y detalles nítidos. El acabado superficial es uniforme, similar al de una lija de grano fino.
-
Binder jetting: las piezas se contraen considerablemente durante el sinterizado en horno, a veces hasta un 15 % o un 20 %.
4. Costes
Para un empresario o un responsable de compras, el resultado económico suele ser el factor decisivo.
-
DMLS: por lo general, el coste por pieza es más alto. Esto se debe al elevado consumo energético de los láseres, a la necesidad de estructuras de soporte que deben retirarse manualmente y a una productividad más lenta.
-
Binder jetting: coste mucho menor en grandes volúmenes. Como es más rápido y no requiere estructuras de soporte, el «precio por pieza» baja considerablemente a medida que aumenta la cantidad del pedido.
5. Requisitos de posprocesado
Los servicios de impresión 3D en metal no terminan cuando la impresora acaba su trabajo.
-
DMLS: las piezas quedan soldadas a la placa de construcción metálica. Necesitan «soportes» para evitar el alabeo provocado por el calor. La retirada de estas estructuras de «soporte» solo puede hacerse manualmente, por electroerosión por hilo o mediante mecanizado CNC.
-
Binder jetting: como las piezas están sostenidas por el propio polvo suelto, pueden imprimirse sin soportes. Sin embargo, requieren un proceso adicional de sinterizado en horno, imprescindible y que dura varias horas, y también puede ser necesario un prensado isostático en caliente si se quiere alcanzar una densidad del 100 %.
Conclusión: ¿cuál necesita?
En 2025, la elección entre DMLS y binder jetting depende de los objetivos de su proyecto:
-
Elija DMLS: si necesita componentes de alto rendimiento y calidad aeroespacial, implantes médicos con biocompatibilidad certificada o piezas con estructuras reticulares internas complejas que deban soportar presiones extremas.
-
Binder jetting: si necesita una producción en serie de 50 a 5.000 piezas con el objetivo de reducir el «coste por unidad» en grandes lotes de componentes industriales funcionales en los que una ligera porosidad es aceptable.
En Norck no creemos en soluciones «universales». Nuestra plataforma de fabricación analiza sus datos CAD y el volumen requerido para proponerle la vía más eficiente. Nuestro equipo garantiza que sus piezas se entreguen con los más altos estándares de calidad.
Póngase en contacto con nosotros hoy mismo y uno de nuestros ingenieros le ayudará a decidir qué tecnología de fabricación aditiva en metal es la adecuada para sus objetivos de producción de 2025.