 English
 Deutsch
 Español
 Français
 Italiano
 Nederlands
 Dansk
 Svenska
 Norsk
 Czech
 Polski
 Português
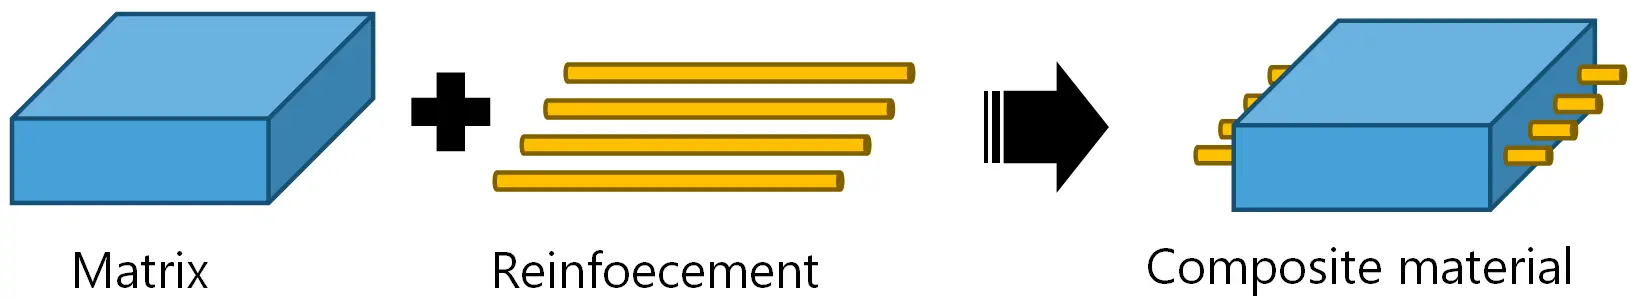
Capacidades
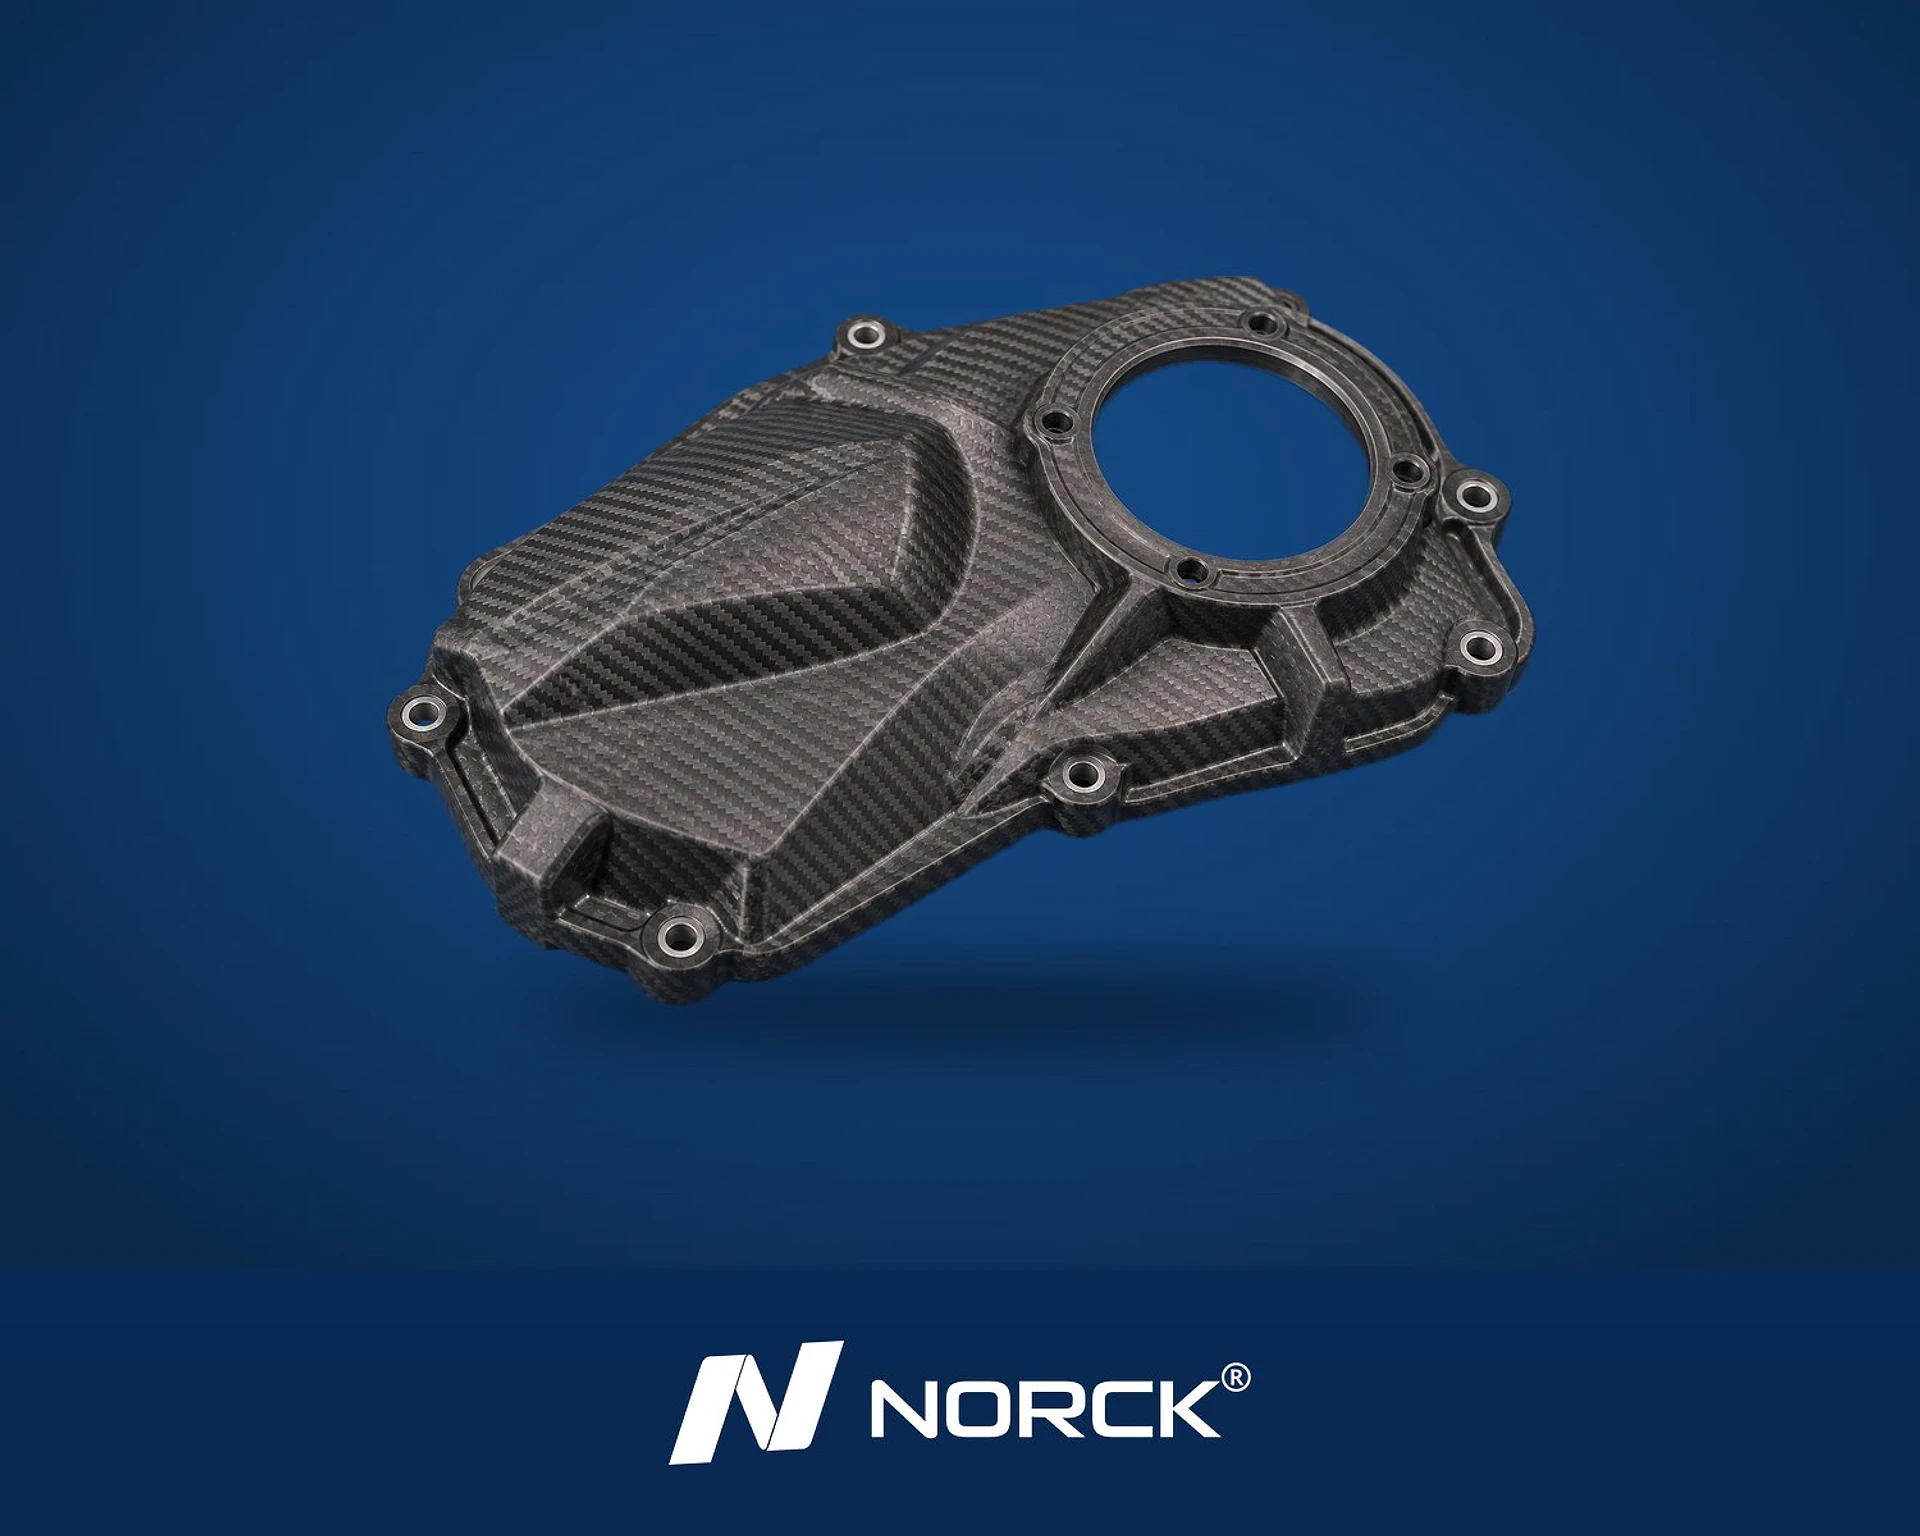
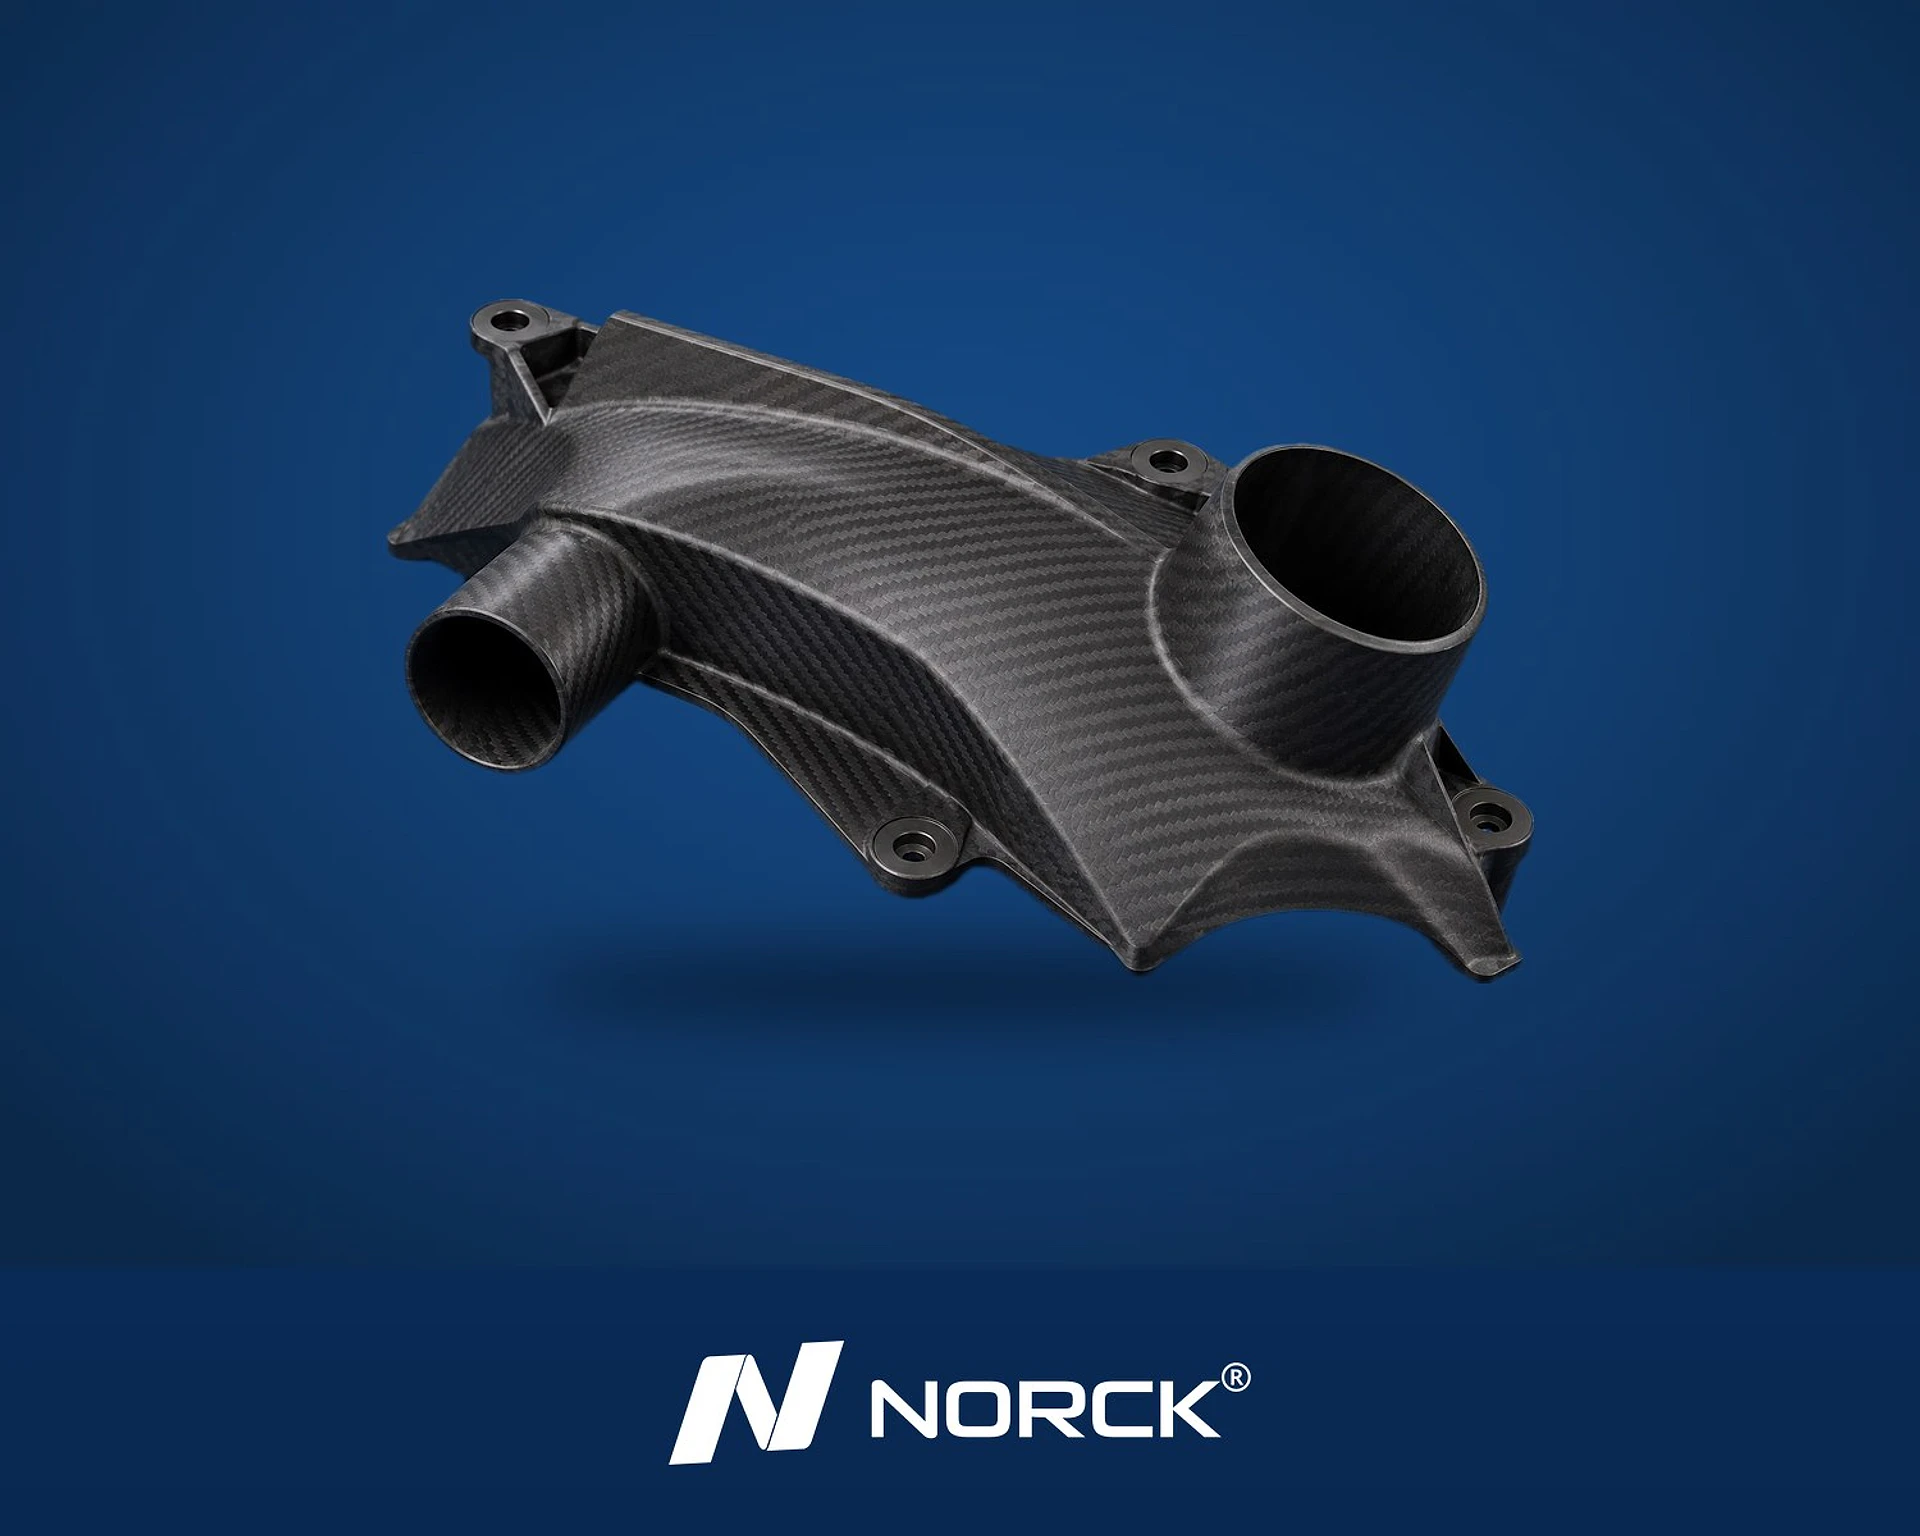
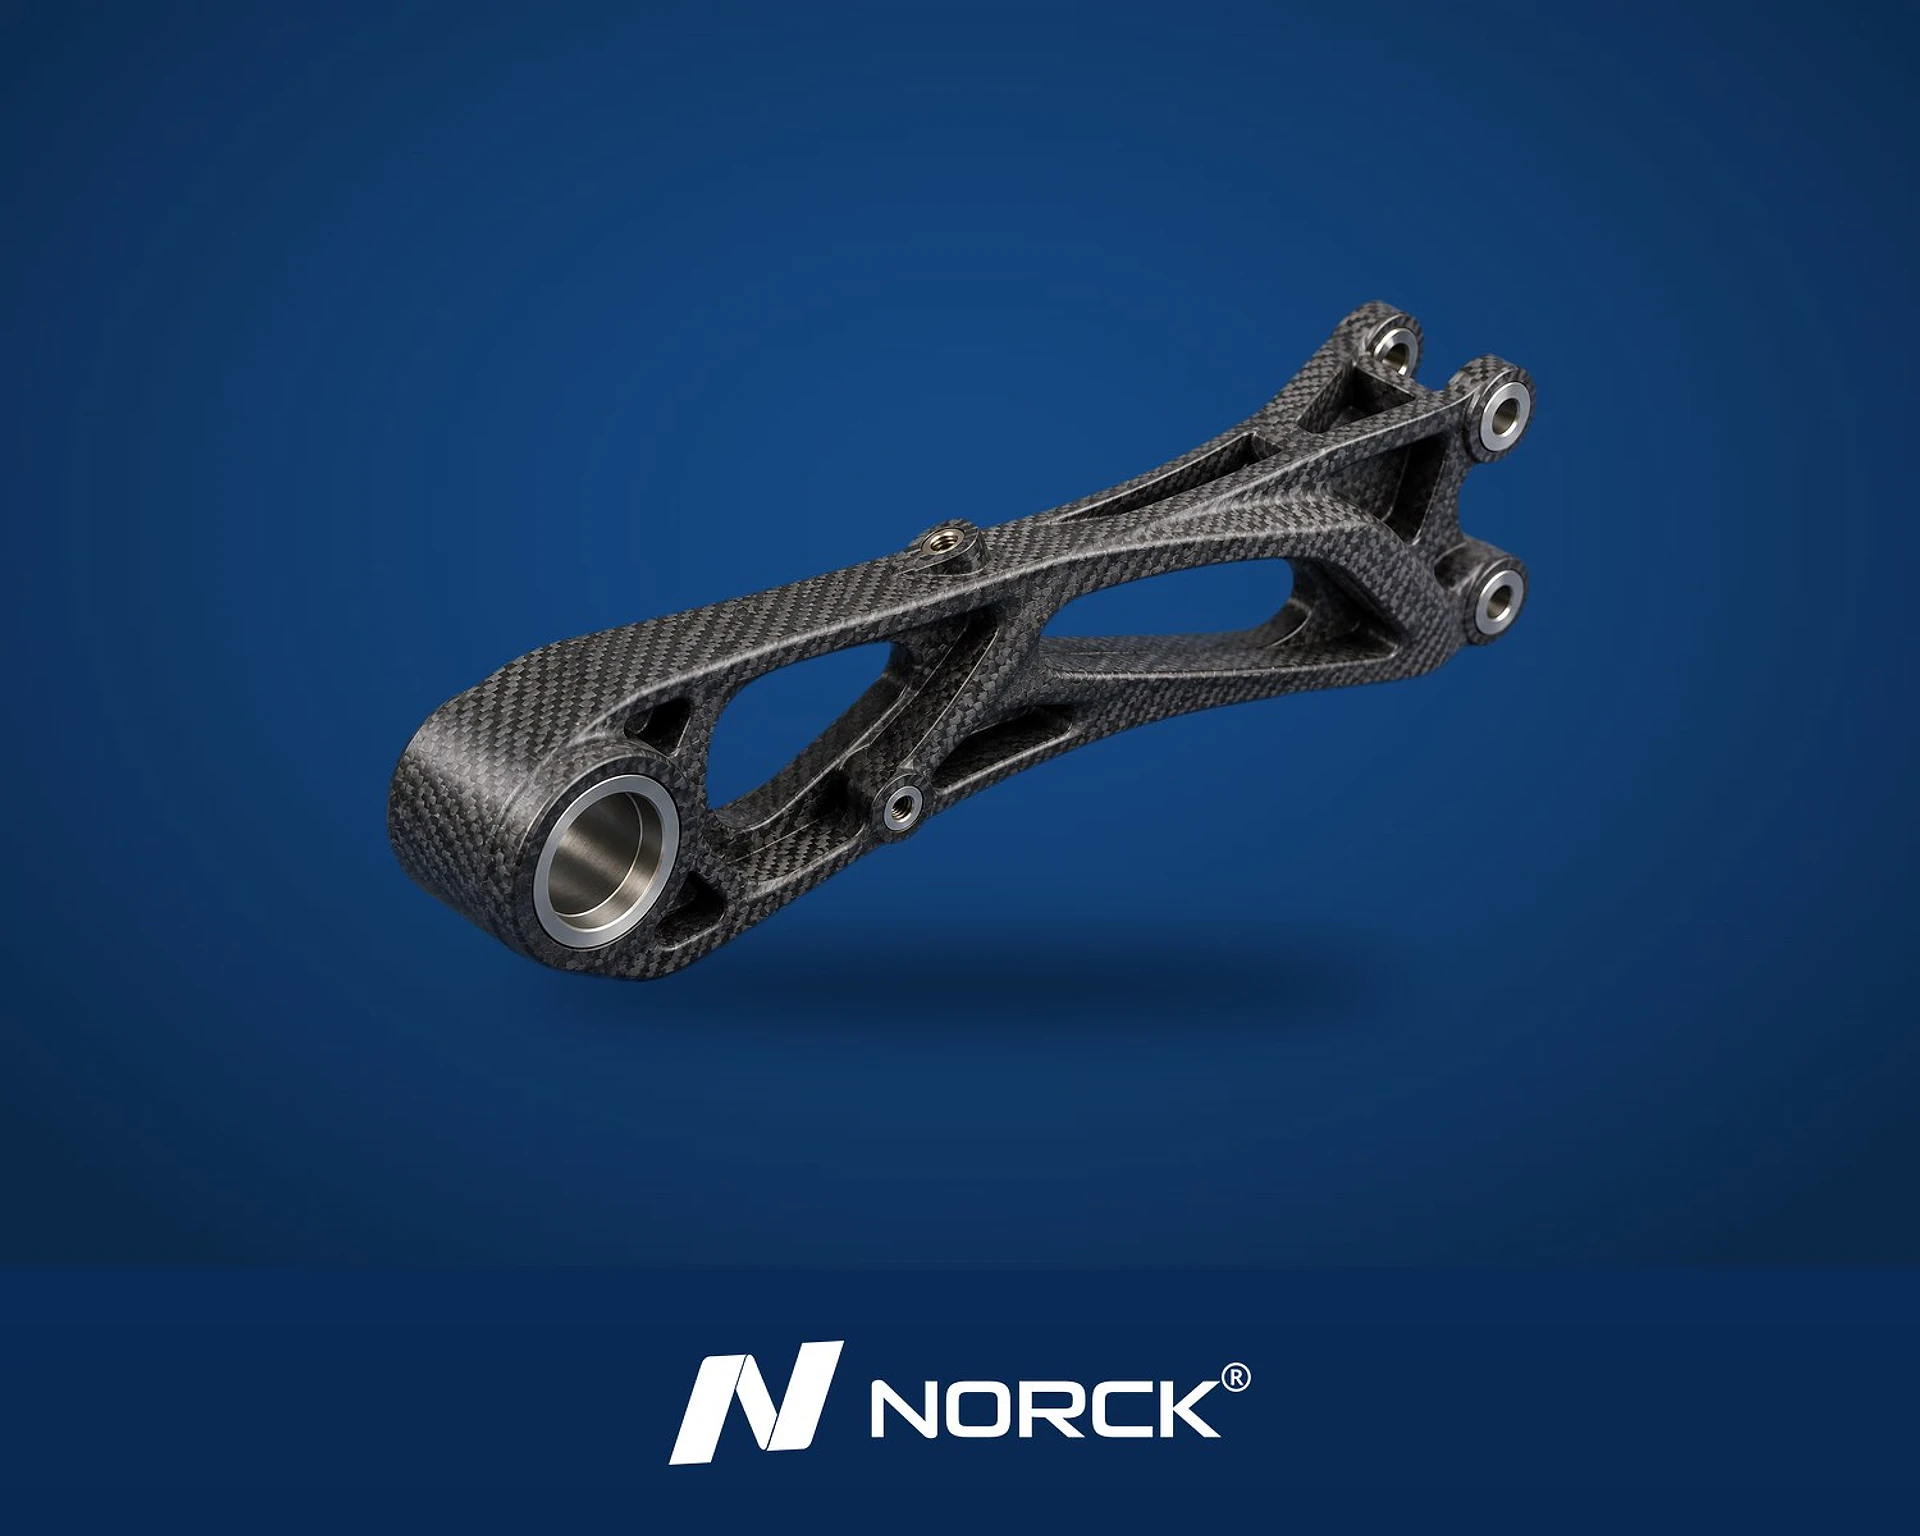
- Experiencia en materiales: fibra de carbono, fibra de vidrio, aramida y composites híbridos con sistemas de resina a medida.
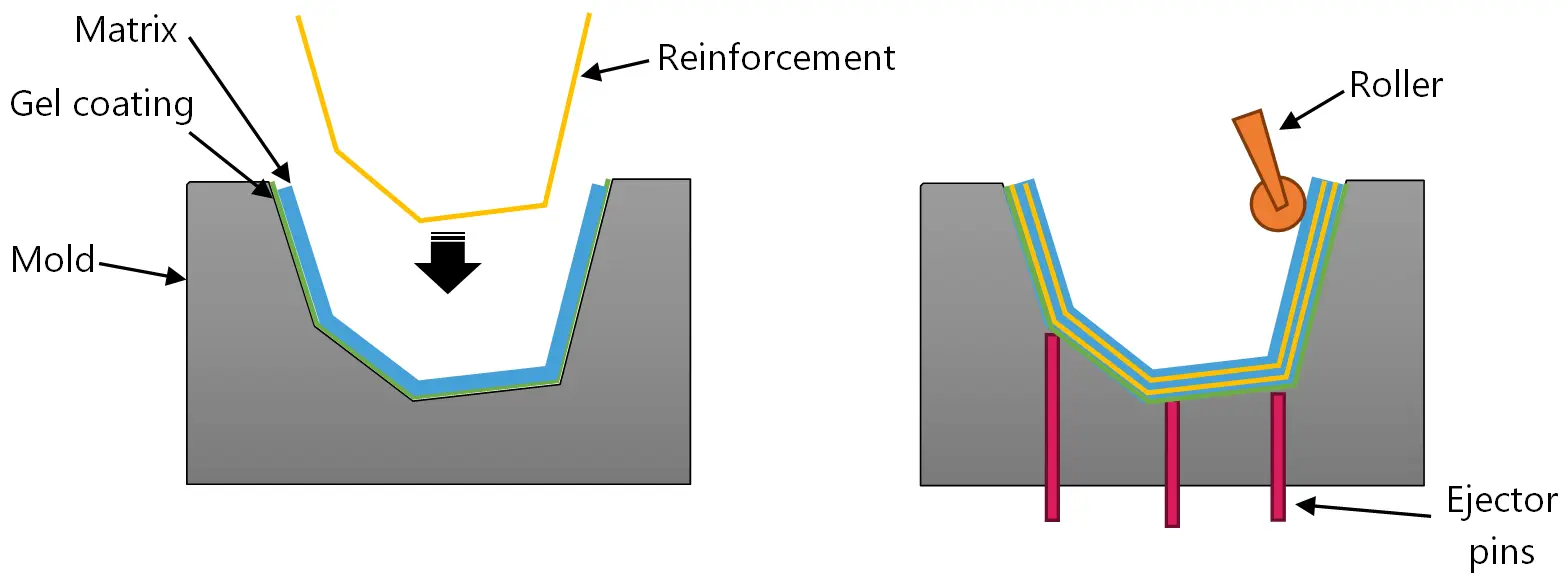
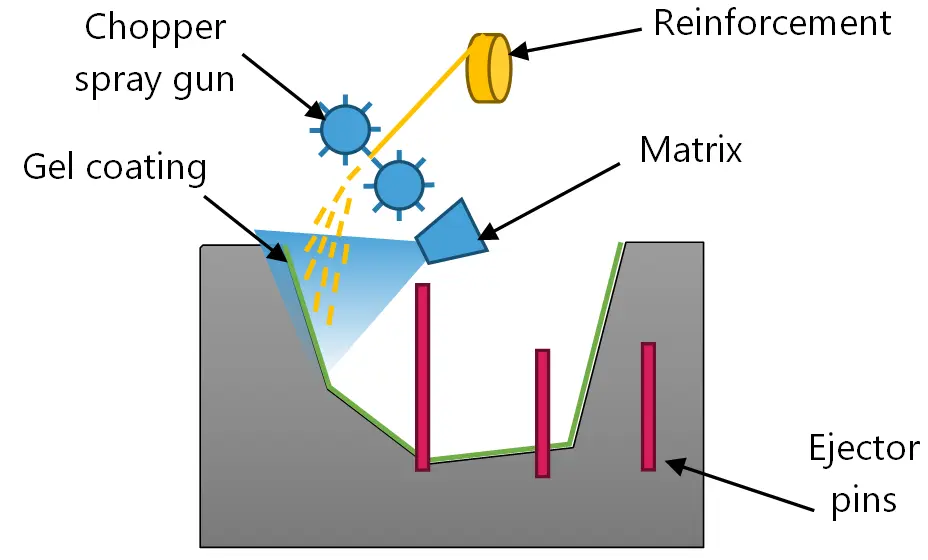
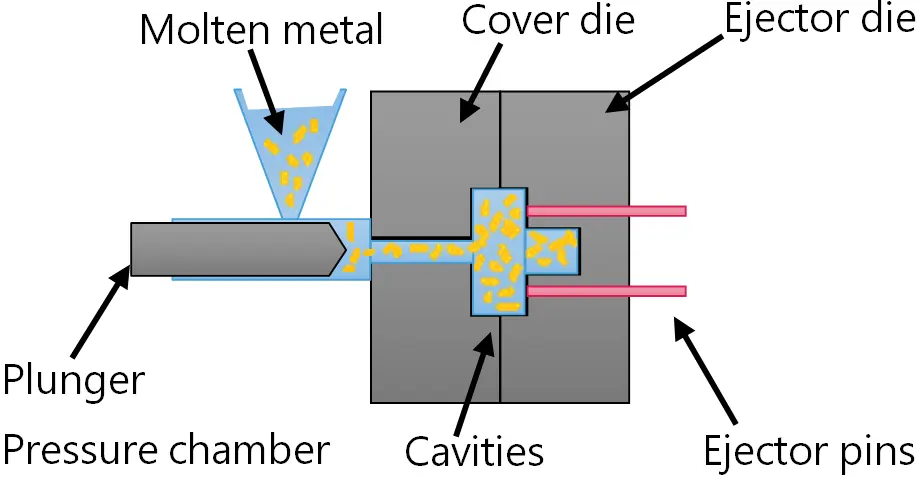
- Procesos diversos: laminado manual, preimpregnado en autoclave, infusión al vacío (VARTM), moldeo por compresión y mucho más.
- Geometrías complejas: fabricación de formas intrincadas, estructuras de pared delgada y elementos integrados.
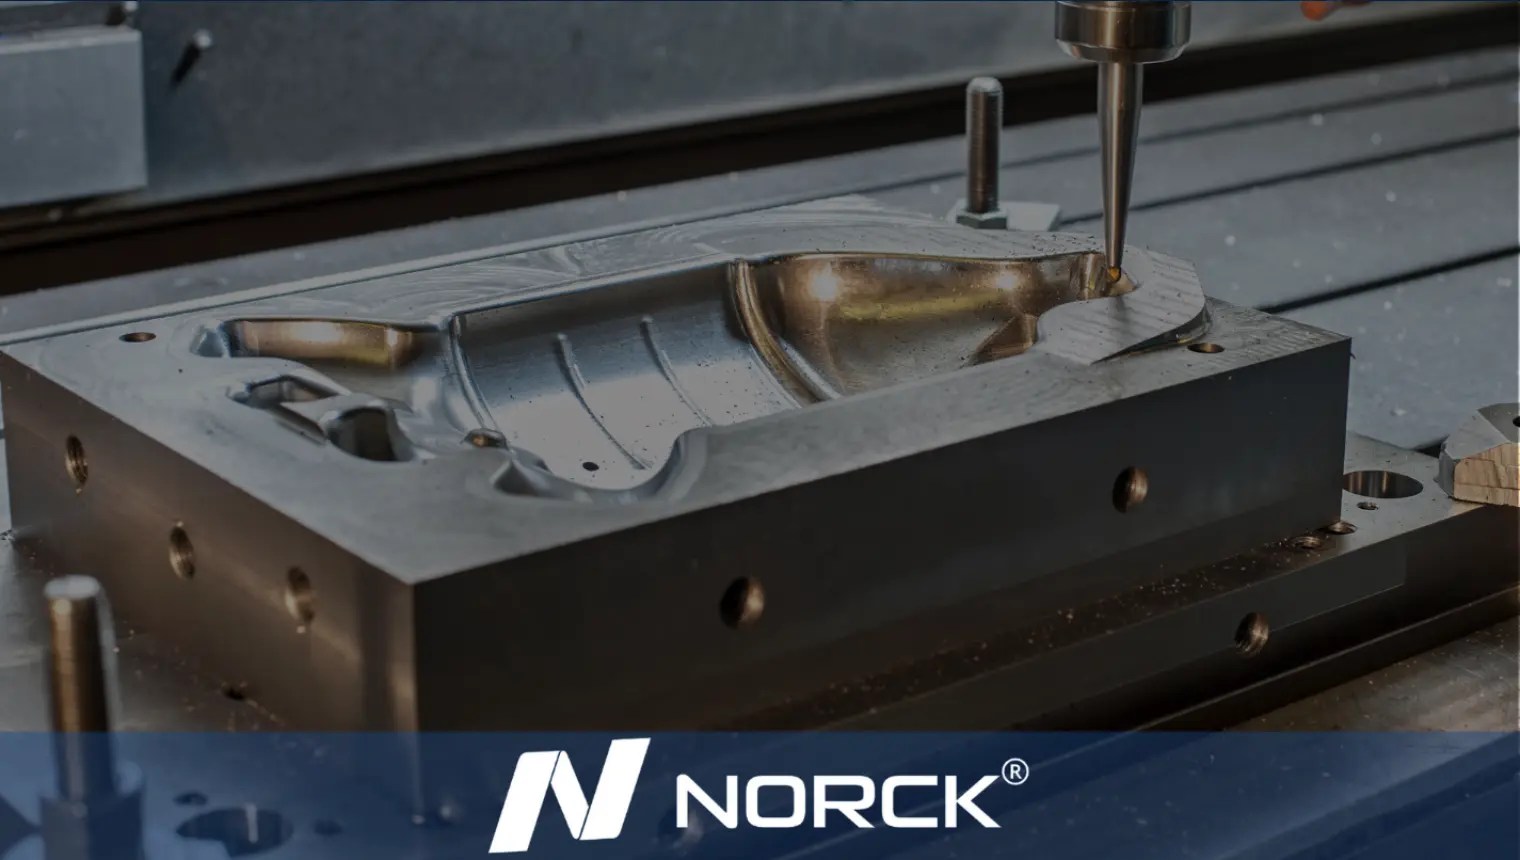
- Utillaje propio: diseño y fabricación de moldes y utillajes para una producción rentable.
- Acabado y montaje: recorte, lijado, pintura e integración de herrajes y subconjuntos.